Estado A · Mantenimiento y limpieza
Radiador estructuralmente sano: núcleo en buen estado, sin fugas importantes y con obstrucción ligera o media. Lo baqueteamos, hacemos limpieza interna y externa, y lo sometemos a la prueba de presión.
No aplicamos el mismo procedimiento a todas las piezas. Antes de tocar un radiador lo revisamos a fondo y decidimos qué necesita: una limpieza, una reparación o una restauración completa.
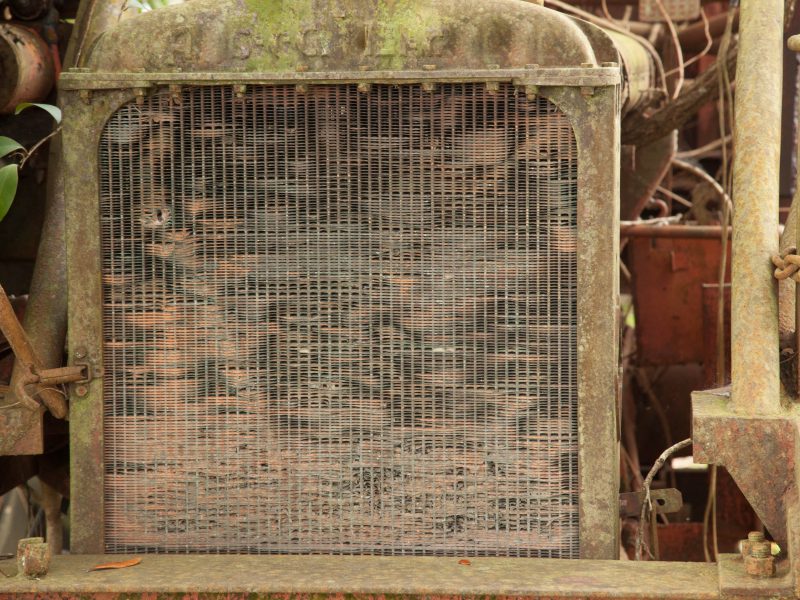
Cada radiador entra en el taller en condiciones diferentes. La inspección inicial nos dice qué procedimiento es el adecuado para esa pieza en concreto. Revisamos:
Así sabes desde el principio qué trabajo lleva tu radiador y por qué.
Radiador estructuralmente sano: núcleo en buen estado, sin fugas importantes y con obstrucción ligera o media. Lo baqueteamos, hacemos limpieza interna y externa, y lo sometemos a la prueba de presión.
Daños moderados: algunas fugas, obstrucción interna importante o depósitos deteriorados. Hacemos una limpieza profunda, reparaciones puntuales, soldaduras y pruebas de presión.
Radiador muy deteriorado: núcleo colapsado, corrosión avanzada o fugas múltiples. Lo desarmamos por completo, sustituimos el núcleo, reparamos o fabricamos los depósitos, y lo montamos y probamos.
Estas son las fases por las que puede pasar tu radiador. No todas son necesarias en cada caso: depende de lo que encontremos en la evaluación.
Inspección técnica para decidir el procedimiento.
Cuando el trabajo lo requiere, separamos los depósitos y revisamos el núcleo por dentro. Es habitual en radiadores de cobre y latón.
Baqueteo siempre que el estado lo permita; si no, limpieza química controlada. También limpiamos el exterior y las aletas.
Reparamos fugas y depósitos, fabricamos las piezas dañadas o sustituimos el núcleo.
Latón en radiadores de cobre y latón; TIG en los de aluminio.
Montamos los depósitos y alineamos el radiador.
Comprobamos que el radiador mantiene la presión sin pérdidas.
Limpieza final, pintura negra técnica e inspección visual. Listo para instalar o entregar.
Siempre que el estado del radiador lo permite, limpiamos el interior con varilla. Introducimos una varilla específica en cada tubo, desobstruimos los conductos a mano y eliminamos los sedimentos de óxido y cal.
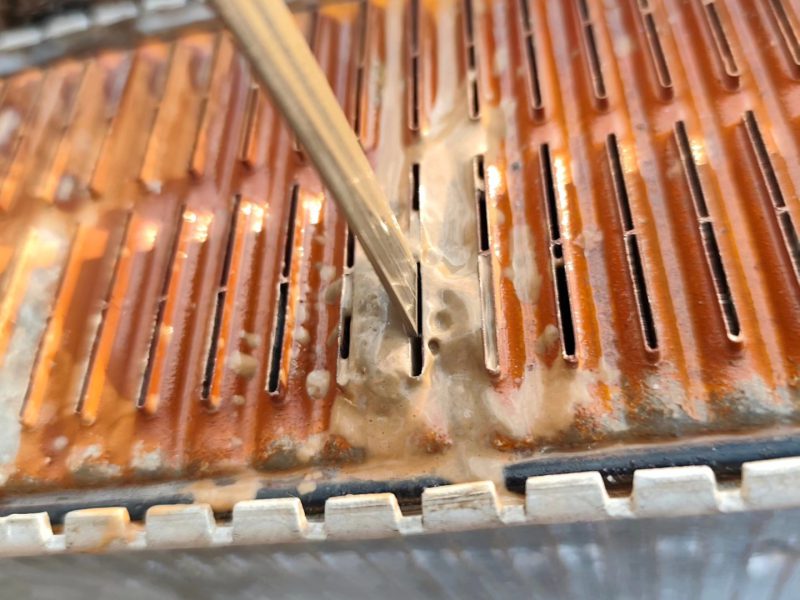
Si el estado del núcleo no permite baquetear, hacemos una limpieza química para eliminar el óxido, la cal y los sedimentos internos. Después neutralizamos, enjuagamos por completo y secamos la pieza antes de repararla.
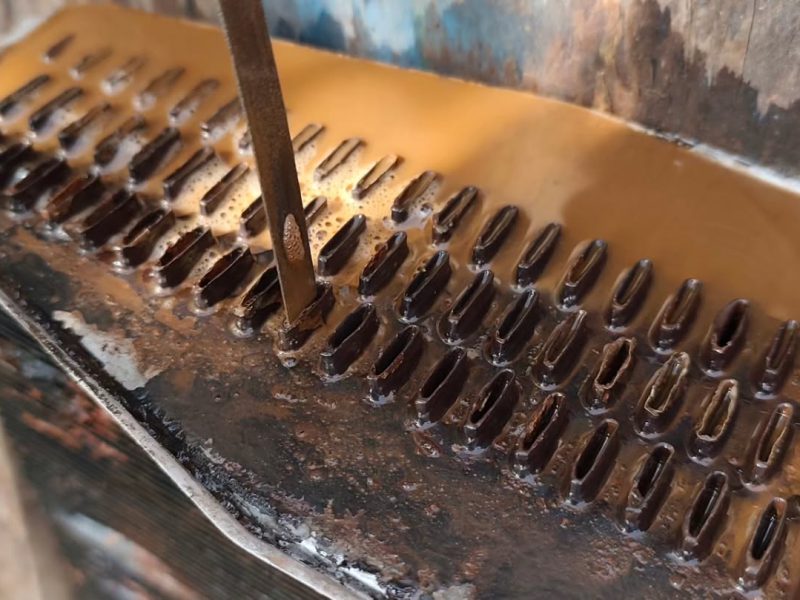
Seguimos este orden: baqueteo interno, limpieza química si hace falta, reparación de fugas y reparación o sustitución de depósitos.
Suelen llegar con aceite degradado y lodos internos. Hacemos varios lavados internos hasta recuperar el flujo correcto.
Es habitual encontrar aceite del turbo y suciedad acumulada. Hacemos lavados internos repetidos, limpiamos las aletas y comprobamos si hay fisuras.
Cobre y latón: soldadura de latón con el fundente adecuado, para reparaciones duraderas. Aluminio: soldadura TIG con varilla 4043 o 5356 y, cuando hace falta, precalentamiento del aluminio entre 120 °C y 150 °C.
Radiadores de agua: 1,5 bar. Intercoolers: de 2,5 a 3 bar. El radiador tiene que mantener la presión sin pérdidas; si no, no sale del taller.
No. Solo cuando el trabajo lo requiere, sobre todo en restauraciones profundas y en radiadores de cobre y latón.
Es una limpieza interna con varilla, tubo a tubo. Recupera el flujo original sin debilitar el material y permite conservar el núcleo original. Por eso lo usamos siempre que el estado del radiador lo permite.
Lo decidimos en la evaluación inicial, clasificándolo en estado A (mantenimiento y limpieza), B (reparación media) o C (restauración profunda).
Sí. Todos pasan una prueba de presión: 1,5 bar los de agua y de 2,5 a 3 bar los intercoolers.
Cuéntanos qué le pasa y te decimos qué necesita.